


Sheet Molding Compound (SMC) har blitt et viktig komposittmateriale for bilprodusenter som søker lettvektskonstruksjon, korrosjonsbestandighet, delintegrasjon og repeterbar høyvolumsproduksjon. Imidlertid avhenger vellykket SMC-produksjon av biler av mye mer enn å plassere materiale i en oppvarmet form. Materialtilstand, ladningsdesign, støpetemperatur, presslukkeprofil, støpetrykk, herdetid, verktøynøyaktighet og kvalitetskontroll fungerer alle sammen som ett produksjonssystem.
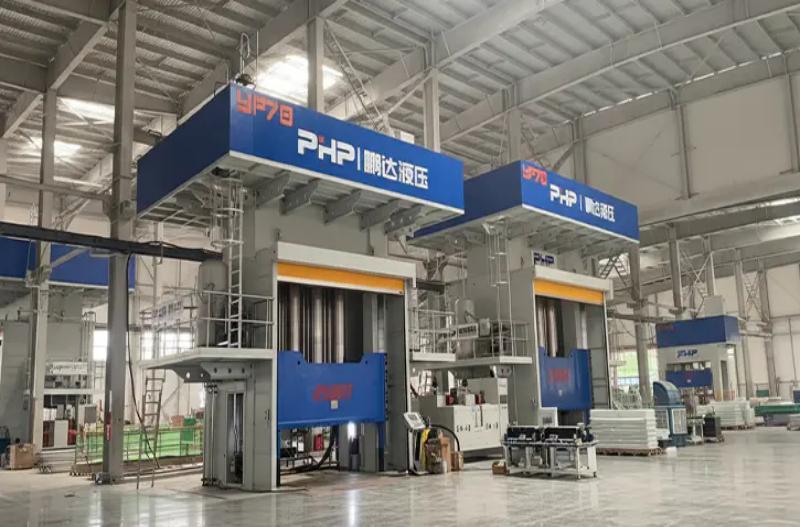
For bil-OEM-er, Tier-1-leverandører og komposittstøpefirmaer er det viktig å forstå hele SMC-produksjonsprosessen for bildeler når du planlegger en ny produksjonslinje eller velger en hydraulisk presse. Denne veiledningen forklarer prosessen fra materialforberedelse til inspeksjon av ferdige deler, med spesiell oppmerksomhet til press- og støpeparametre som påvirker kvalitet, syklustid og produksjonskonsistens.
1. Fra SMC-ark til ferdig bildel: Den komplette produksjonsprosessen
Automotive SMC kommer vanligvis til støpeanlegget som modnet platemateriale beskyttet av bærefilmer. I motsetning til sprøytestøping, hvor pellets smeltes og injiseres gjennom et løpersystem, begynner SMC-kompresjonsstøping med en forhåndsbestemt mengde og arrangement av arkmateriale kjent som lade .
Materialforberedelse og ladedesign
SMC-platen kondisjoneres først i henhold til materialleverandørens anbefalinger. Operatører eller automatiserte kuttesystemer fjerner deretter bærefilmen, skjærer arkene i de nødvendige formene og veier dem for å oppnå den spesifiserte ladningsmassen.
Ladeplassering er kritisk. Materialet dekker ikke alltid hele formhulen før pressing. I stedet kan ladningen oppta bare en del av det projiserte hulrommet slik at materialet flyter under kompresjonen. Den optimale dekningen avhenger av delens geometri, fiberinnhold, ribber, nasser, veggtykkelse, overflatekrav og den akseptable retningen på fiberstrømmen.
Formlasting og trykklukking
Den tilberedte ladningen plasseres i den oppvarmede nedre formen. Avhengig av produksjonsvolum kan lasting være manuell eller utføres av roboter og automatiserte håndteringssystemer.
Pressen følger da en kontrollert lukkeprofil i stedet for bare å bevege seg fra åpen til lukket med én hastighet. En praktisk SMC-sekvens inkluderer vanligvis:
- rask tilnærming for å redusere ikke-produktiv tid;
- kontrollert kontakt med SMC-ladingen;
- langsom støping for å kontrollere materialflyten;
- trykkoppbygging når hulrommet nærmer seg endelig tykkelse;
- trykkholding mens den herdede harpiksen herder; og
- kontrollert trykkutløsning etterfulgt av formåpning.
Denne flertrinns bevegelsesprofilen er spesielt viktig for store bilkomponenter fordi ukontrollert lukking kan flytte fibrene for mye, fange luft, lage blink eller gi ujevn fylling.
Automotive applikasjoner
SMC er egnet for både passasjer- og nyttekjøretøykomponenter der støping med store arealer, korrosjonsmotstand, elektrisk isolasjon, dimensjonsstabilitet eller lettvektsdesign er verdifullt. Typiske bruksområder kan omfatte utvendige karosseripaneler, undervognsskjold, frontkonstruksjoner, batterideksler og kabinetter, strukturelle paneler, elektriske hus, innvendige støtter og karosserikomponenter til kommersielle kjøretøy.
2. Automotive SMC-materialer og deres innflytelse på støping
SMC er ikke et enkelt standardisert materiale. Bilkvaliteter kan variere betydelig i harpikskjemi, glassfiberarmering, mineralfyllstoff, krympekontrolltilsetningsstoffer, herdesystem, pigmentering og andre prosesseringsadditiver.
En konvensjonell formulering kan bruke en umettet polyesterbasert herdeplastmatrise forsterket med oppkuttet glassfiber. Andre harpikssystemer kan velges når kjemisk motstand, temperaturytelse, flammeoppførsel, elektriske egenskaper eller andre applikasjonsspesifikke krav blir viktigere.
| Materialvariabel | Hovedfunksjon | Effekt på kompresjonsstøping |
| Harpiks system | Danner den herdede matrisen | Påvirker viskositet, herdetemperatur, herdehastighet og endelig ytelse |
| Innhold av glassfiber | Gir forsterkning | Høyere armering kan øke strømningsmotstanden og nødvendig støpekraft |
| Fiberlengde | Påvirker mekanisk oppførsel | Påvirker flytorientering, styrke og fyllingsadferd |
| Mineralfyllstoffer | Endre kostnader, krymping og dimensjonsadferd | Påvirke tetthet, viskositet, overflatefinish og formfylling |
| Lavprofilerte tilsetningsstoffer | Kontroller krymping av støping | Kan forbedre overflatekvalitet og dimensjonsstabilitet |
| Materiell modenhet | Etablerer passende arkkonsistens | Påvirker direkte håndtering, viskositet og repeterbarhet av flyt |
| Ladetemperatur | Bestemmer startbehandlingstilstand | Kan påvirke innledende viskositet og fyllingsadferd |
Av denne grunn bør en hydraulisk presse ikke konfigureres fra en generisk SMC-spesifikasjon alene. Den valgte materialkvaliteten for biler bør evalueres sammen med formgeometri og produksjonskrav.
3. Kompresjonsstøpingsparametere og syklustidsoptimalisering
Støpestadiet er der pressens ytelse har størst innflytelse på SMC-produksjonen i biler. Temperatur, trykk, posisjon, hastighet og tid må forbli tilstrekkelig repeterbare fra syklus til syklus.
Muggtemperatur
Mange konvensjonelle SMC-systemer bruker oppvarmede former i ca 140–160°C rekkevidde. Dette bør behandles som en ingeniørstartregion snarere enn en universell spesifikasjon. Det faktiske settpunktet avhenger av harpikskjemi, initiatorsystem, deltykkelse, strømningsavstand og nødvendig overflatekvalitet.
Temperaturensartethet kan være like viktig som den gjennomsnittlige formtemperaturen. Et varmere område kan begynne å herde for tidlig mens materialet fortsatt flyter andre steder, mens et kaldere område kan kreve lengre herdetid eller gi ufullstendig herding.
Støpetrykk og pressetonnasje
Støpetrykket varierer også betydelig. Mange konvensjonelle SMC-komponenter kan starte prosessutvikling innen omtrent 3,5–10 MPa område, mens vanskelig fylling, sterkt forsterkede materialer eller komplekse strukturelle deler kan kreve høyere verdier som nærmer seg eller overskrider 10–15 MPa .
Den nødvendige hydrauliske pressetonnasjen bør derfor primært beregnes ut fra projisert støpeareal og nødvendig hulromstrykk:
En ingeniørmargin bør da vurderes for materialvariasjon, ujevn belastning, blinkfølsomhet, prosessutvikling og fremtidige produksjonskrav. Å velge en SMC-presse kun fra den ferdige delen kan føre til alvorlig underdimensjonering.
Herde- og trykkholdetid
En trykkholde- eller herdeperiode på ca 60–180 sekunder kan være en nyttig foreløpig referanse for mange SMC-applikasjoner av biltype, selv om tykkere komponenter og visse formuleringer kan kreve lengre sykluser.
Å prøve å redusere syklustiden ganske enkelt ved å øke formtemperaturen er risikabelt. Hvis overflaten begynner å herde før ladningen har strømmet helt, kan det oppstå korte skudd, sveiselinjer, dårlig ribbefylling eller overflatedefekter.
Hvor syklustidsforbedringer vanligvis kommer fra
- redusere unødvendig pressetilnærming og returtid;
- optimalisere overgangen mellom posisjonskontroll og trykkkontroll;
- forbedre mold oppvarming jevnhet;
- stabilisering av ladevekt og plassering;
- ved hjelp av automatisert kutting, lasting og lossing;
- optimalisering av det materialspesifikke herdevinduet;
- bruk av parallell trimming eller nedstrømsoperasjoner; og
- registrere sykluskurver for å identifisere prosessvariasjoner.
Moderne servostyrte hydrauliske presser er spesielt nyttige der det kreves flere hastighets- og trykktrinn. Kontroll med lukket sløyfe lar maskinoppskriften definere tilnærmingshastighet, kontaktposisjon, støpehastighet, trykkrampe, holdetrykk, frigjørings- og returbevegelser uavhengig.
4. Form- og pressedesign for SMC-deler til biler
Høyvolumsstøping for biler krever at formen og pressen er konstruert sammen. Å ha tilstrekkelig tonnasje betyr ikke automatisk at en presse kan betjene en bestemt SMC-form.
Viktige trykk-til-form-matchende parametere inkluderer:
- prosjektert støpeområde for å beregne nødvendig kraft;
- formdimensjoner for å bestemme platens størrelse;
- lukket formhøyde for maskinvalg av dagslys;
- nødvendig åpningsavstand for slagberegning;
- krav til deluttak for dagslys og automatiseringsklarering;
- muggvekt for platen og konstruksjonsdesign;
- varmesoner for jevn temperatur; og
- plateparallellitet og stivhet for konsistent hulromstykkelse.
For selve formen må ventilering tillate innestengte gasser og luft å unnslippe under materialflyt. Blinkland og overløpsområder bør konstrueres i henhold til materiell oppførsel i stedet for å behandles som en ettertanke. Dårlig ventilasjon kan bidra til porøsitet, brannskader og ufullstendig fylling, mens uegnet overløpsdesign kan øke materialavfallet.
Store bilformer bør også gi stabil termisk fordeling. Oppsett av varmekanaler eller elektriske varmeelementer bør minimere varme og kalde soner på tvers av brede muggflater. Innsatser, ejektorer og lokale funksjoner skal utformes slik at de ikke forstyrrer materialflyten eller skaper ukontrollert fiberorientering.
5. Kvalitetskontroll, defekter og bilkvalifisering
En SMC-produksjonslinje for biler trenger kvalitetskontroll på tre nivåer: kontroll av innkommende material, overvåking av støpeprosesser og validering av ferdige deler.
Prosessovervåking
Produksjonsregistreringer kan inkludere ladevekt, materialparti, formtemperatur, lukkeposisjon, støpehastighet, topptrykk, holdetrykk, herdetid og total syklustid. Å spore disse variablene hjelper produsenter med å etablere et stabilt prosessvindu og undersøke defekter ved å bruke faktiske maskindata i stedet for operatørforutsetninger.
Typisk ferdig-del inspeksjon
Avhengig av komponent og kundespesifikasjon, kan inspeksjon inkludere visuelle overflatesjekker, dimensjonsmåling, CMM-inspeksjon, tetthetstesting, strekk- eller bøyetesting, slagtesting, vannabsorpsjonsevaluering, termisk analyse som DSC, og utvalgte ikke-destruktive inspeksjonsmetoder for sikkerhetskritiske strukturer.
| Vanlig defekt | Mulige årsaker | Typisk korrigerende retning |
| Porøsitet / tomrom | Innestengt luft, dårlig ventilasjon, uegnet lukkeprofil | Se gjennom ladeplassering, lufting og lukkingshastighet for formen |
| Kort skudd | Utilstrekkelig ladning, dårlig flyt, for tidlig herding eller utilstrekkelig trykk | Sjekk ladevekt, temperatur, strømningsavstand og trykk |
| Overdreven blits | Overflødig ladning, for høyt trykk eller verktøytilstand | Gjennomgå lademasse, trykkprofil og formtilstand |
| Warpage | Ujevn herding, termisk ubalanse eller fiberorientering | Gjennomgå temperaturfordeling, lademønster og kjølestøtte |
| Overflatebølger | Materialflyt, krymping eller temperaturvariasjon | Optimaliser materialtilstand, verktøytemperatur og strømningsprofil |
| Delaminering | Materialtilstand, innestengt luft eller utilstrekkelig konsolidering | Gjennomgå materialhåndtering, ladeoppsett og støpetrykk |
Dokumentasjon for bilkvalitet
For OEM- og Tier-1-programmer strekker delgodkjenning seg utover en enkel dimensjonell inspeksjon. Avhengig av kunde- og forsyningskjedenivå, kan produsenter trenge å jobbe innenfor et IATF 16949-basert kvalitetsstyringssystem og støttekrav som APQP, PPAP, PFMEA, kontrollplaner, MSA, SPC, sporbarhet og prosesskapasitetsstudier.
Den nøyaktige kvalifikasjonspakken varierer etter OEM og kundespesifikke krav. Ford, General Motors, Stellantis, BMW, Volkswagen og andre bilprodusenter kan opprettholde sine egne tilleggskrav, så produksjons- og inspeksjonsplanen bør etableres fra gjeldende kundespesifikasjon i stedet for å anta en universell sjekkliste for godkjenning.
Fordeler og begrensninger ved SMC for bilproduksjon
SMC tilbyr flere fordeler for bilkomponenter. Store og geometrisk komplekse deler kan ofte kompresjonsstøpes i ett enkelt verktøy, slik at ribber, bosser, monteringsfunksjoner og andre funksjoner kan integreres i én komponent. Materialet gir også korrosjonsmotstand, elektrisk isolasjon og et gunstig forhold mellom stivhet og vekt.
SMC er imidlertid ikke automatisk den billigste løsningen for hver del. Presser med høy kapasitet og store oppvarmede former krever betydelige initialinvesteringer. Materialflyt og fiberorientering må håndteres nøye, overflater i utseendeklasse krever strengere prosesskontroll, og resirkulering av termoherdet kompositt er fortsatt mer komplisert enn omsmelting av konvensjonell termoplast.
Den sterkeste business casen dukker vanligvis opp når komponentintegrasjon, korrosjonsbestandighet, lettvekt, designfrihet og repeterbarhet med høyt volum rettferdiggjør investeringen i verktøy og utstyr.
Planlegger du en SMC-produksjonslinje for biler?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. utvikler hydrauliske og servostyrte presseløsninger for SMC og andre komposittformpressingsapplikasjoner.
For et nytt SMC-prosjekt for biler, gi deltegning, projisert støpeområde, SMC materialkvalitet, formdimensjoner, formvekt, målsyklustid, årlig produksjonsvolum, nødvendig oppvarmingsmetode og automatiseringskrav .
Disse inngangene kan brukes til å evaluere egnet pressetonnasje, platedimensjoner, dagslys, slag, formoppvarmingskonfigurasjon, trykk- og posisjonskontroll, lasting/losseautomatisering og generell produksjonslinjekonfigurasjon.
Kontakt Wuxi PengdaHZ for å diskutere krav til SMC-presse eller automatisert komposittstøpelinje.
Ofte stilte spørsmål
Hvilke materialer brukes vanligvis i SMC for biler?
Automotive SMC består vanligvis av et termoherdende harpikssystem, oppkuttet glassfiberarmering, mineralfyllstoffer, krympekontrolltilsetningsstoffer, herdemidler og prosesseringsadditiver. Den nøyaktige formuleringen avhenger av strukturelle, overflate-, termiske, elektriske og kjemiske motstandskrav.
Hvilken temperatur og trykk brukes til SMC-kompresjonsstøping for biler?
Mange konvensjonelle SMC-materialer bruker formtemperaturer rundt 140–160 °C. Foreløpige støpetrykk kan vanligvis falle innenfor omtrent 3,5–10 MPa, mens vanskelige strukturelle deler kan kreve høyere trykk. De endelige parametrene bør alltid være basert på den valgte materialleverandørens anbefalinger og validert ved formforsøk.
Hvordan beregner du den hydrauliske pressetonnasjen som kreves for en SMC-bildel?
En foreløpig beregning multipliserer det projiserte støpearealet med det nødvendige hulromstrykket. En passende ingeniørmargin legges deretter til i henhold til formdesign, materialvariasjon, hulromsbelastning og produksjonskrav.
Hvilke presseparametere har størst innflytelse på SMC-kvaliteten?
Viktige variabler inkluderer støpe-lukkehastighet, posisjon-til-trykk-overgang, støpetrykk, trykkstabilitet, herdetid, støpetemperatur-ensartethet, platens parallellitet og repeterbarhet mellom støpesyklusene.
Hvordan kan produsenter redusere SMC-delsyklustiden for biler?
Syklustiden kan reduseres ved å forkorte ikke-produktive pressebevegelser, optimalisere det materialspesifikke herdevinduet, forbedre formoppvarmingen, automatisere ladningspreparering og -håndtering, stabilisere ladningsplassering og flytte trimming eller sekundære operasjoner utenfor støpestasjonen der det er praktisk.
Hva er de vanligste SMC-støpefeilene?
Vanlige problemer inkluderer porøsitet, korte bilder, overdreven blits, overflatebølger, forvrengning og delaminering. Diagnose bør vurdere materialtilstand, ladningsdesign, formtemperatur, ventilering, pressens lukkehastighet, trykkhistorikk og herdeforhold sammen.
Hvilke kvalitetskrav gjelder for SMC-komponenter til biler?
Kravene avhenger av OEM, Tier-1-kunden og komponenten. Bilprogrammer kan involvere IATF 16949 kvalitetssystemer sammen med APQP, PPAP, PFMEA, kontrollplaner, MSA, SPC, sporbarhet, kapasitetsstudier og kundespesifikk produkttesting.
Kan SMC produksjonsskrot resirkuleres?
SMC er en herdet kompositt, så herdet skrap kan ikke bare smeltes og omformes som en termoplast. Avhengig av materialet og den regionale avfallsinfrastrukturen, kan alternativene inkludere mekanisk størrelsesreduksjon og gjenbruk som fyllstoff, gjenvinning av sementindustrien, spesialiserte komposittresirkuleringsprosesser eller andre godkjente avfallshåndteringsruter. Produsenter bør vurdere ruten i henhold til lokale forskrifter og kundens bærekraftskrav.


