


Å produsere en SMC-del slutter ikke når formpressen åpner. De fleste støpte komponenter krever fortsatt kantklipping, hullbearbeiding, flashfjerning, utskjæringer eller dimensjonell etterbehandling før montering.
Trimmemetoden kan direkte påvirke dimensjonsnøyaktighet, kantkvalitet, syklustid, verktøyforbruk, støvgenerering og til slutt kostnaden per ferdig komponent.
For bilpaneler, elektriske kabinetter, batterikomponenter, apparatdeler og andre kompresjonsstøpte produkter, velger produsenter vanligvis mellom CNC-ruting, abrasiv vannstråleskjæring, dystrimming, saging eller sliping, manuell trimming og, i utvalgte bruksområder, laserskjæring.
Det er ingen enkelt beste metode for hver SMC-komponent. Riktig valg avhenger av delens geometri, SMC-formulering, veggtykkelse, produksjonsvolum, toleransekrav, etterbehandling nedstrøms og nødvendig automatiseringsnivå.
Hvordan velge en SMC del trimmemetode
En praktisk trimmingsbeslutning bør begynne med fem spørsmål:
- Hva er det årlige produksjonsvolumet?
- Hvor kompleks er trimkonturen?
- Hvilken dimensjonstoleranse kreves?
- Hvor tykt og slitende er SMC-materialet?
- Vil trimmeprosessen være manuell, CNC-basert eller integrert i en automatisert produksjonscelle?
For prototyper og små produksjonsserier unngår fleksible prosesser som CNC-ruting og vannstråleskjæring vanligvis kostnadene for dedikert trimverktøy. For stabil, høyvolum bilproduksjon, kan trimming rettferdiggjøre en mye større initial verktøyinvestering på grunn av den korte syklustiden.
CNC-ruting opptar midtbanen. Den er programmerbar, egnet for hull og komplekse profiler, og kan integreres i robot- eller automatiske produksjonsceller.
| Trimmemetode | Typisk applikasjon | Produksjonsvolum | Fleksibilitet | Nøyaktighetspotensial | Innledende verktøykostnad |
|---|---|---|---|---|---|
| CNC ruting | Komplekse konturer, hull, spor | Lavt til høyt | Høy | Høy | Middels |
| Slipende vannstråle | Tykke eller vanskelige komposittprofiler | Lav til middels | Veldig høy | Høy | Middels |
| Die/press trimming | Repeterende produksjonsdeler | Høy | Lavt | Høy after tooling validation | Høy |
| Sag / slipende skjæring | Rette eller enkle kanter | Lav til middels | Middels | Middels | Lavt |
| Manuell trimming | Prototype, reparasjon, sekundær etterbehandling | Lavt | Veldig høy | Operatøravhengig | Lavt |
| Laserskjæring | Utvalgte tynne eller spesielle komposittapplikasjoner | Applikasjonsavhengig | Høy | Potensielt høy | Høy |
Eksempel 1: Høyvolums eksteriørkomponent for biler
Tenk på et SMC-bilpanel produsert med 60 000 stykker per år med en stabil design og en repeterbar trimlinje.
En dedikert die-trimming-operasjon eller høyautomatisert CNC-trimmingscelle kan gi bedre økonomi enn å gjentatte ganger bearbeide hver kant på en generell maskin.
Den større verktøyinvesteringen er fordelt på titusenvis av deler.
Eksempel 2: Kapsling for lavvolumsenergiutstyr
Vurder nå et SMC-kabinett som produseres på bare 2000 stykker årlig, med flere produktstørrelser og regelmessige tekniske endringer.
En CNC-ruter eller vannstrålesystem er normalt lettere å omprogrammere enn en dedikert trimmematrise.
En hybrid prosess kan også være fornuftig. Vannstråleskjæring kan fjerne store seksjoner raskt, etterfulgt av CNC-ruting av monteringshull, kritiske grensesnitt og funksjoner med høy toleranse.
CNC-ruting, vannjet, trimming og andre metoder
SMC inneholder armering, harpiks og ofte mineralfyllstoffer. Disse ingrediensene gjør materialet svært forskjellig fra maskinering av aluminium eller ufylt termoplast.
Glassfibre, karbonfibre og fyllstoffer kan fremskynde verktøyslitasje. Publiserte maskineringsstudier på SMC har vist at skjærekreftene øker når verktøyene slites, noe som betyr at verktøyets tilstand bør behandles som en prosessvariabel i stedet for å bare vente på synlig verktøysvikt.
CNC-ruting
CNC-ruting er en av de mest allsidige løsningene for SMC-trimming.
Den kan behandle:
- ytre konturer;
- hull og åpninger;
- spor;
- monteringsfunksjoner;
- kant etterbehandling;
- flere delvarianter ved bruk av forskjellige CNC-programmer.
For innledende prosessutvikling kan produsenter evaluere spindelhastigheter i omtrent 12 000–24 000 rpm-området med passende komposittskjæreverktøy med liten diameter. Fôringshastigheter kan begynne rundt 1–6 m/min og deretter optimaliseres gjennom kutteforsøk.
Disse tallene er utgangspunkt for prosessutvikling, ikke universelle innstillinger.
Endelige parametere avhenger av fiberbelastning, fyllstoffinnhold, tykkelse, kuttergeometri, verktøydiameter, spindelstivhet, festestivhet, nødvendig kantfinish og uttrekksytelse.
Karbidverktøy kan brukes til mange bruksområder, mens diamantbelagte eller PCD-verktøy kan evalueres der slitasje blir en stor produksjonskostnad.
En nyttig verktøyendringsstrategi er ikke bare:
Skift ut kutteren etter X deler.
Overvåk i stedet:
- akkumulert kuttelengde;
- spindel belastning;
- skjærekraft hvis tilgjengelig;
- kantruhet;
- grad eller fiberutbrudd;
- dimensjonsdrift.
Verktøyet bør endres når målbar kvalitetsforringelse begynner, i stedet for i henhold til en vilkårlig universell deltelling.
Slipende vannstråleskjæring
Slipende vannstrålebearbeiding fjerner materiale uten å skape den samme varmepåvirkede sonen knyttet til termisk skjæring.
Det er derfor attraktivt for komposittkomponenter der det er viktig å minimere termisk skade.
Typiske prosessutviklingsvariabler inkluderer:
- vanntrykk;
- slipende strømningshastighet;
- partikkelstørrelse av slipende partikler;
- dyse diameter;
- avstand avstand;
- travershastighet;
- piercing strategi.
Industrielle systemer kan operere i omtrent 250–400 MPa trykkområdet, med granat-slipemidler som omtrent 80 mesh som ofte brukes som utgangspunkt for prosessforsøk.
Å øke travershastigheten bare for å forkorte syklustiden kan imidlertid øke avsmalningen av snittet eller redusere kvaliteten på nedre kant.
Forskning som involverer abrasiv vannstråletrimming av hakket fiber SMC har vist at egnede driftsforhold kan gi relativt jevne overflater med begrenset fiberuttrekking.
Die eller Press Trimming
Die trimming er spesielt attraktivt når:
- produksjonsvolumet er høyt;
- delgeometrien er stabil;
- trim linjer gjenta fra del til del;
- kort takttid er viktig.
Trimmeverktøyet må utformes rundt den faktiske støpte komponenten i stedet for nominell CAD-geometri alene.
Muggkrymping, tilbakefjæring, delskjevhet, tykkelsesvariasjon og repeterbarhet for posisjonering påvirker alle trimnøyaktigheten.
Nødvendig pressekraft skal beregnes fra den totale skjæreomkretsen, materialtykkelse, effektiv skjærmotstand, antall samtidige trimmefunksjoner og en passende teknisk sikkerhetsfaktor.
Av denne grunn vil det være misvisende å si at hver SMC-komponent trenger en spesifikk fast trimmingtonnasje.
Den største ulempen med trimming er verktøyinvesteringer. Hvis komponentdesignet endres ofte, kan modifisering eller utskifting av trimformen eliminere mye av den økonomiske fordelen.
Laserskjæring
Laserskjæring tilbyr rask berøringsfri bevegelse og fleksibel CNC-programmering, men det bør ikke automatisk betraktes som den foretrukne løsningen for SMC.
Termoherdende harpiksmatriser og forsterkende fibre reagerer forskjellig på konsentrert termisk energi. Avhengig av materialformuleringen og laserforholdene, inkluderer potensielle problemer:
- matrise nedbrytning;
- misfarging;
- karboniserte kanter;
- røykutvikling;
- varmepåvirkede soner;
- endringer i bindingsflater.
Av denne grunn bør laserparametere som kraft, brennpunkt, hjelpegass, skannehastighet og antall passeringer utvikles gjennom kupongtesting med den faktiske SMC-formuleringen.
For mange konvensjonelle glassfiber SMC-komponenter er ruting, vannstråle eller mekanisk trimming lettere å kvalifisere.
Eksempel: Trimming av en 200 × 300 × 3,5 mm SMC-del
Vurder en forenklet kabinettkomponent med følgende krav:
- Delstørrelse: 200 × 300 mm
- Tykkelse: 3,5 mm
- Omtrentlig trimbane: 1000 mm
- Nødvendig toleranse: ±0,30 mm
- Årlig volum: 40 000 deler
- Flere borede monteringshull
For CNC-ruting kan maskineringstiden estimeres som:
Kuttetid = verktøybanelengde ÷ effektiv mating
Hvis en effektiv programmert matehastighet på 3 m/min er validert:
1,0 m ÷ 3 m/min ≈ 20 sekunder
Dette betyr ikke at hele delsyklusen er 20 sekunder.
Produksjonskalkylen skal også inkludere:
- lasting av robot eller operatør;
- del plassering;
- verktøy nærmer seg og trekker seg tilbake;
- hull maskinering;
- lossing;
- fjerning av støv;
- verktøyendringer;
- kontrollgodtgjørelse.
Hvis lasting, posisjonering, boring, ruting og lossing resulterer i en 50-sekunders total syklus, bør dette tallet – ikke den teoretiske skjæretiden – brukes til kapasitetsplanlegging.
For 40 000 stabile deler per år, bør en produsent sammenligne den årlige maskineringskostnaden mot den amortiserte kostnaden og kortere takttid for dedikert dystrimming.
Det er den riktige måten å sammenligne prosesser på økonomisk.
Feste og automatiserte SMC trimmeceller
Nøyaktig skjæreutstyr kan ikke kompensere for dårlig arbeidshold.
SMC-deler kan inneholde buede overflater, variable veggtykkelser, støpte ribber og gjenværende forvrengning. For stor klemkraft kan deformere delen under bearbeiding og forårsake dimensjonsfeil etter at den er frigjort.
Vanlige armaturer inkluderer:
Vakuumarmaturer
Vakuumarmaturer gir fordelt holdekraft og rask lasting, spesielt for store skallformede komponenter.
De er effektive når tilstrekkelig forseglingsareal er tilgjengelig.
Mekanisk klemme
Mekaniske klemmer gir sterkere positiv retensjon, men bør plasseres utenfor kritiske kosmetikk- eller måleoverflater.
Påføring av for stort klemtrykk på ikke-støttede SMC-vegger kan midlertidig forvrenge komponenten.
Lokalisering av pinner og dedikerte reir
Et produksjonsarmatur kombinerer ofte et konturreir med lokaliseringsstifter og utvalgte klemmer.
En 3-2-1 datumstrategi kan brukes der det er hensiktsmessig for å etablere et repeterbart maskinkoordinatsystem samtidig som man unngår unødvendig overbegrensning.
Festet skal gi klaring under trimbanen slik at kutteren ikke kommer i kontakt med fiksturen.
En robust automatisert sekvens kan se slik ut:
SMC kompresjonspress → Robotisk avstøpning → Kjøling/stabilisering → Delposisjonering → CNC eller robottrimming → Boring → Støvfjerning → Inspeksjon
Automatisering kan også omfatte:
- robot lasting og lossing;
- automatisk skifte av verktøy;
- vakuum overvåking;
- armatur bekreftelse sensorer;
- visjon-basert orientering;
- spindel-belastning overvåking;
- verktøy-levetid tellere;
- sikkerhetslåser.
For produsenter som vurderer en automatisert trimmecelle, bør ROI beregnes fra total arbeidsreduksjon, takttidsforbedring, skrapreduksjon, verktøyforbruk, oppetid, vedlikehold og produksjonsvolum – ikke robotkjøpsprisen alene.
Støvkontroll, arbeidersikkerhet og avfallshåndtering
Mekanisk trimming av herdet SMC kan generere fine partikler som inneholder herdet harpiks, armeringsfibre og mineralfyllstoffer.
Den nøyaktige fareprofilen avhenger av SMC-formuleringen, så materialleverandørens sikkerhetsdatablad bør alltid gjennomgås før utforming av ekstraksjonssystemet.
Første prioritet bør være å kontrollere forurensning ved kilden.
For CNC-ruting betyr dette vanligvis:
avsug på verktøynivå eller lukket trimmecelle → kanalføring → støvoppsamlingssystem
For sliping og slipende etterbehandling, bør hetter plasseres så nært som det er praktisk mulig til støvutviklingen.
Der åndedrettsvern er nødvendig, må valg av åndedrettsvern baseres på identifisert forurensning og målt eksponering i stedet for automatisk å tildele samme maske til hver operasjon.
Spesiell oppmerksomhet er nødvendig hvis SMC-formuleringen inneholder krystallinsk silika. I USA definerer OSHAs standard for respirabel krystallinsk silika for generell industri et handlingsnivå på 25 μg/m³ og en tillatt eksponeringsgrense på 50 μg/m³ som en 8-timers TWA.
Styren bør også vurderes der det er relevant for det spesifikke harpikssystemet eller prosessen. Det bør ikke antas at maskinering av hver fullstendig herdet SMC-komponent skaper den samme styreneksponeringen.
Innsamlet trimavfall bør holdes innesluttet og adskilt fra generelt produksjonsavfall. Anlegg bør bestemme alternativer for avhending eller resirkulering i henhold til materialsammensetning, lokale avfallsregler, forurensning og evnene til tilgjengelige gjenvinningsentreprenører.
Inspeksjon og etterbearbeiding
En trimmet komponent bør evalueres ved å bruke kriterier knyttet til dens faktiske funksjon.
Typiske inspeksjonsmetoder inkluderer:
- digitale skyvelære for enkle dimensjoner;
- go/no-go målere for repeterende produksjon;
- profilmåling;
- optisk inspeksjon;
- 3D-skanning;
- koordinere målemaskiner for kritisk geometri.
En inspeksjonsplan kan definere:
| Funksjon | Eksempel på kontroll |
|---|---|
| Totalt trimmet dimensjon | Tegningstoleranse |
| Monteringshullposisjon | Posisjonstoleranse fra datum |
| Kantavbrudd | Maksimal tillatt visuell eller dimensjonell grense |
| Grad / løs fiber | Ingen forstyrrelser med montering |
| Kantradius | Tegning eller kundekrav |
| Kosmetisk kant | Godkjent referanseprøve |
Kravene bør komme fra komponenttegningen og kundespesifikasjonen i stedet for å bruke en universell SMC-kantkvalitetsstandard.
Etter trimming kan deler kreve børsting, sliping, lokalisert avgrading, fjerning av støv, klargjøring av belegg eller kantforsegling.
Hvis overdreven fiberutbrudd vises, kan det å legge til en manuell slipeoperasjon skjule symptomet uten å fikse prosessen.
Produsenten bør undersøke:
- slitt verktøy;
- feil mating eller spindelhastighet;
- utilstrekkelig armaturstøtte;
- vibrasjon;
- dårlig inn- eller utgangsstrategi;
- inkonsekvent støpt geometri.
Hvilken SMC trimmemetode er mer økonomisk?
Den laveste maskintimekostnaden gir ikke nødvendigvis den laveste delkostnaden.
En nyttig sammenligning bør inkludere:
Kostnad per akseptert del = maskinkostnad arbeidskraft verktøyavskrivning av armaturer trim-die amortisering forbruksvarer vedlikehold skrap omarbeid
CNC-ruting gir vanligvis en attraktiv balanse mellom fleksibilitet og nøyaktighet.
Waterjet er nyttig for fleksibel ikke-termisk skjæring og vanskelige geometrier.
Dedikert dystrimming blir stadig mer attraktivt når det årlige volumet er høyt og komponentdesignen er stabil.
Manuell trimming er fortsatt nyttig for prototyper og omarbeiding, men blir vanskelig å kontrollere ettersom produksjonsvolumet vokser.
Laserskjæring bør evalueres først etter å ha bekreftet at den faktiske SMC-formuleringen kan oppfylle kravene til termisk skade og kantkvalitet.
For mange produksjonslinjer er den beste løsningen ikke én prosess, men en kombinasjon av støping, automatisert håndtering, trimming, boring, rengjøring og inspeksjon.
Planlegger en SMC-produksjonslinje
Trimmingskrav bør ideelt sett vurderes før kompresjonsstøpelinjen er ferdigstilt.
Delgeometri, forventet forvrengning, datumplasseringer, blinkposisjon, produksjonstakttid, robottilgjengelighet og nedstrøms maskineringskrav kan alle påvirke presse- og automatiseringsplanlegging.
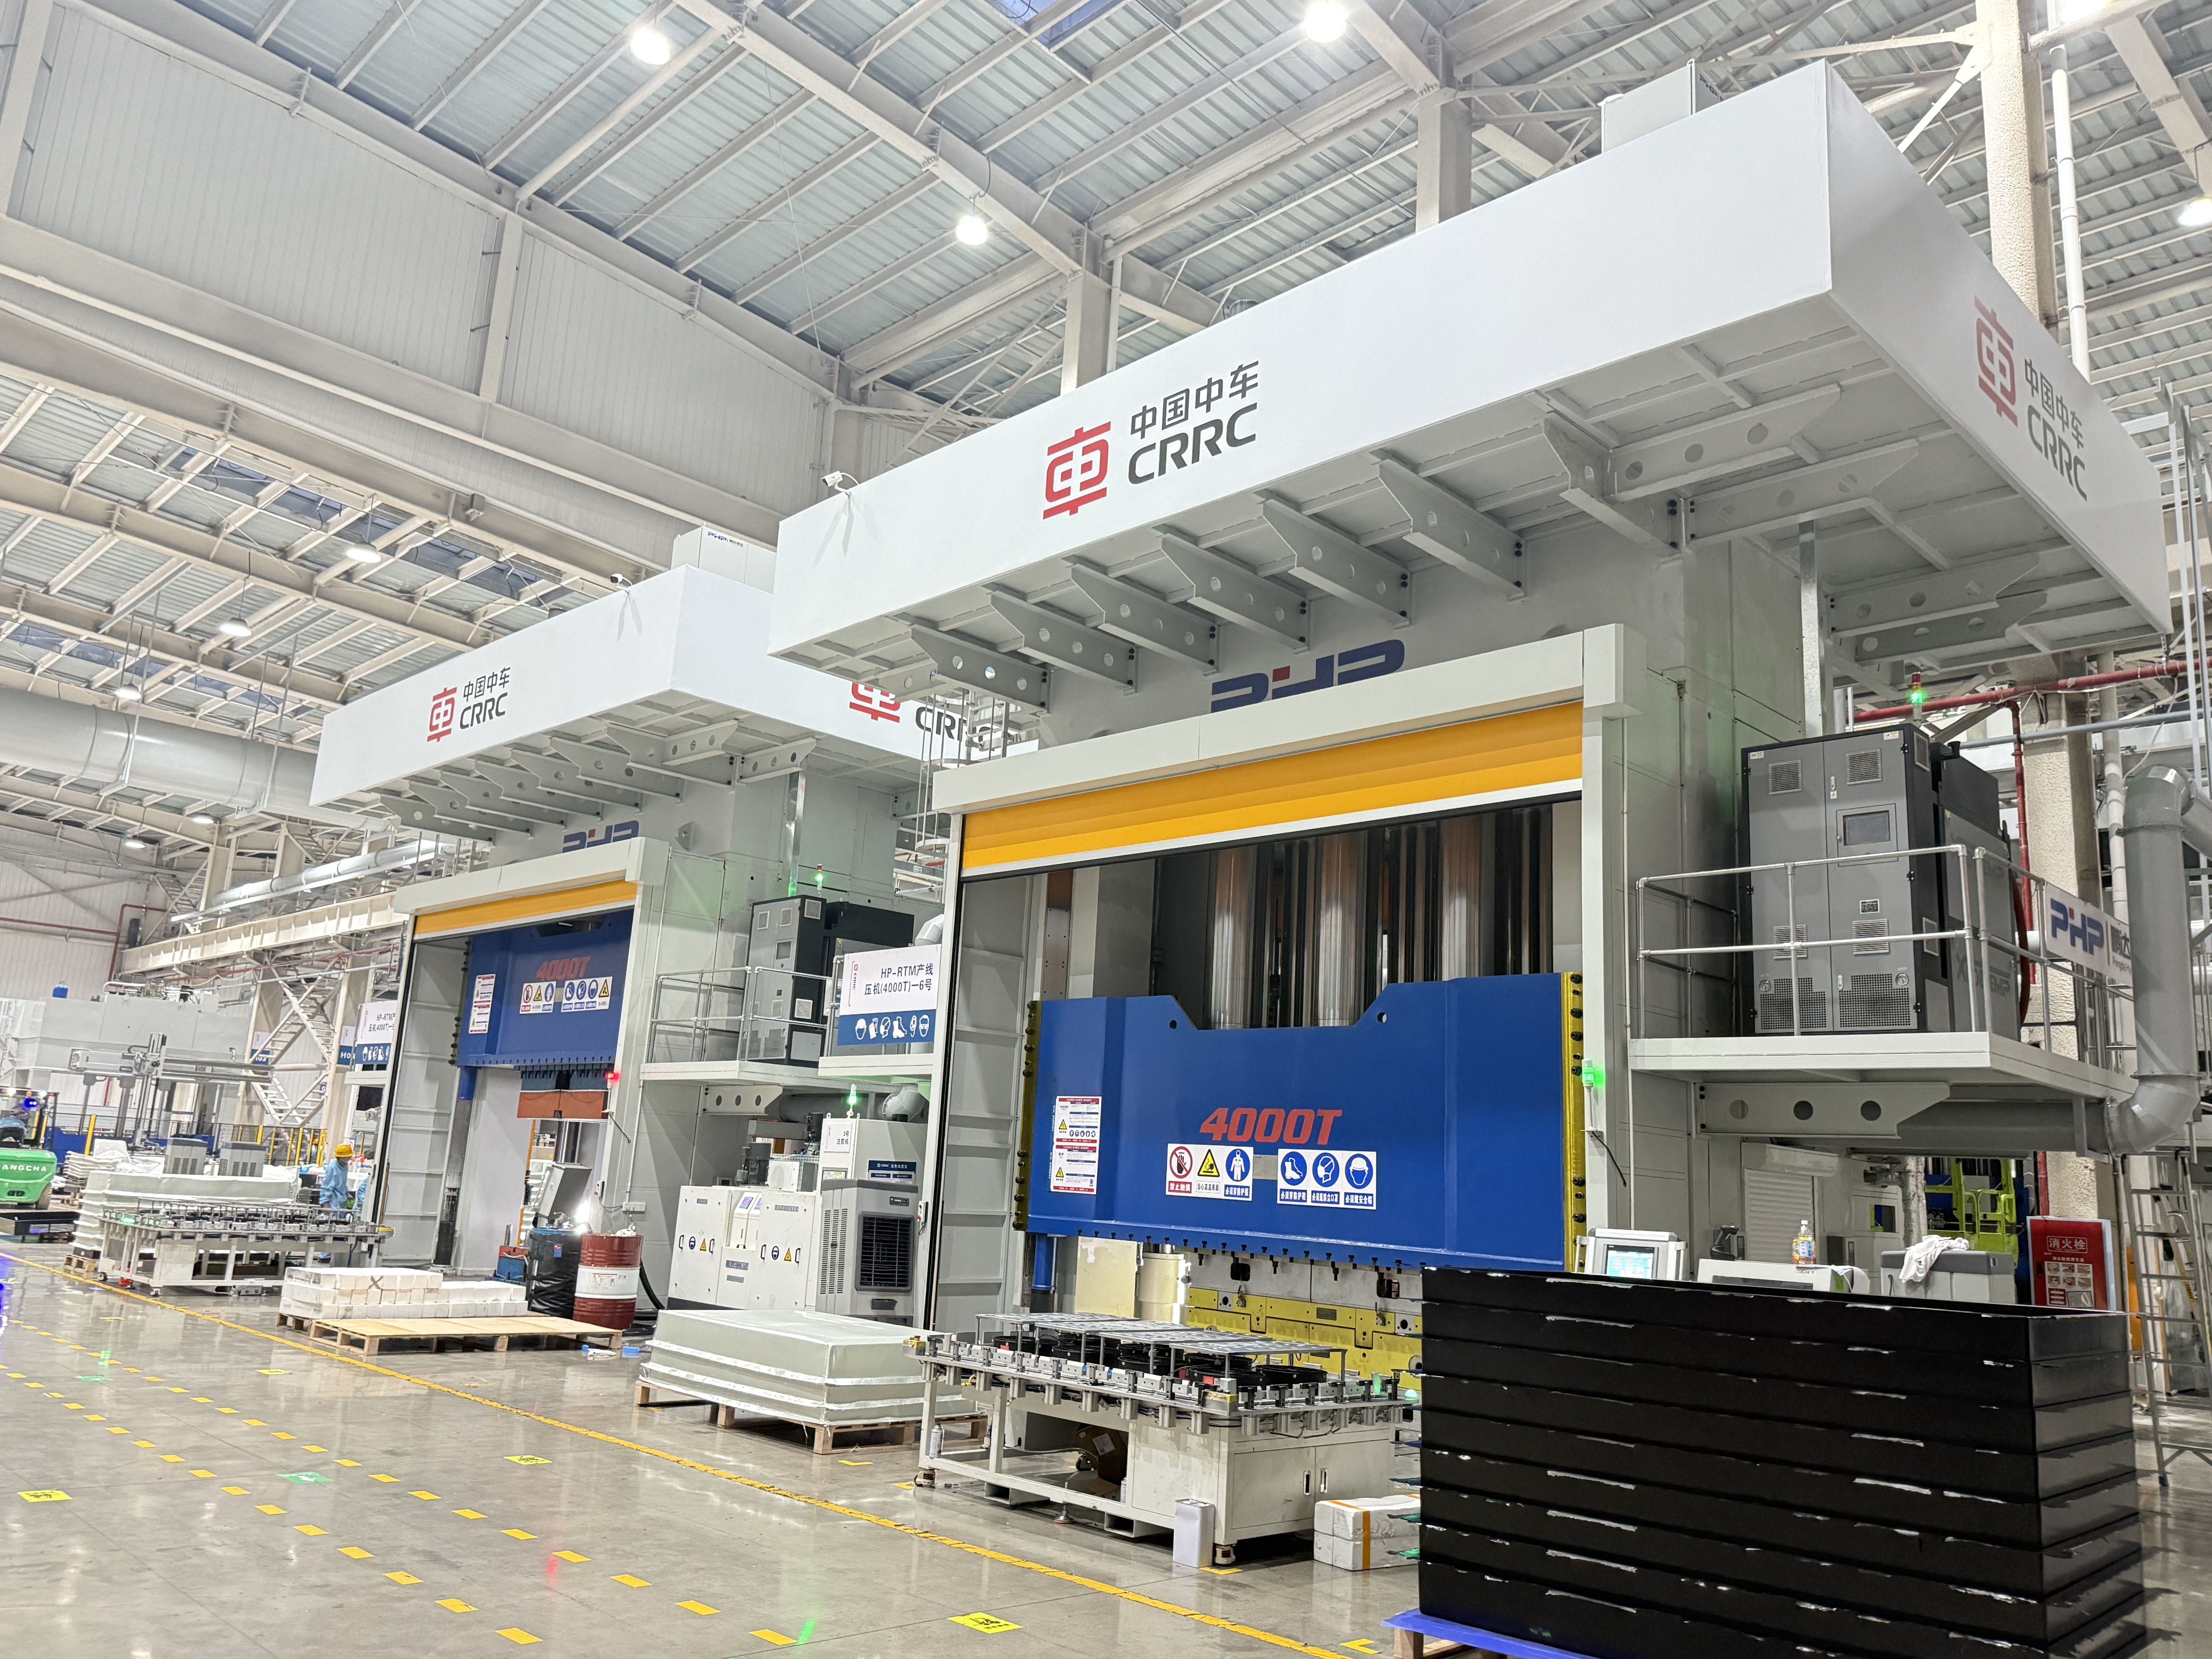
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. fokuserer på SMC-kompresjonsstøpeutstyr og produksjonsløsninger for industrielle komposittkomponenter.
Når du evaluerer et nytt SMC-prosjekt, hjelper det å gi følgende informasjon ingeniører med å utvikle et mer praktisk produksjonskonsept:
- SMC deltegning eller 3D-modell;
- materiale formulering;
- maksimale komponentdimensjoner;
- delvekt og tykkelse;
- nødvendig støpekraft;
- årlig produksjonsvolum;
- målsyklustid;
- dimensjonal toleranse;
- krav til trimming og boring;
- ønsket automatiseringsnivå.
Å vurdere støpe- og etterstøpingsoperasjoner sammen kan bidra til å unngå å skape en rask støpeprosess som ganske enkelt flytter produksjonsflaskehalsen nedstrøms.
FAQ
Hvordan velger jeg den beste trimmemetoden for en SMC-del?
Start med årlig volum, geometri, tykkelse, toleranse, materialformulering og tillatt verktøyinvestering. CNC-ruting gir høy fleksibilitet, vannstråle unngår termisk skjæring, og dedikert dystrimming er ofte attraktivt for stabile produkter med høyt volum.
Hvilke CNC-innstillinger bør brukes for SMC-ruting?
Det er ingen universell setting. Spindelhastighet, mating, kutterdiameter, rilledesign, verktøymateriale og skjæreretning bør fastsettes gjennom forsøk med den faktiske SMC. Verktøyslitasje bør overvåkes fordi det kan påvirke både skjærekraft og eggkvalitet.
Kan SMC-deler laserskjæres?
Noen SMC-formuleringer kan laserbehandles, men termisk nedbrytning, misfarging, røyk og varmepåvirkede kanter må evalueres. Mekanisk ruting eller vannstråleskjæring er ofte lettere å kvalifisere for konvensjonelle SMC-komponenter.
Hvordan kan bevegelse forhindres under høyhastighetsruting?
Bruk repeterbare datumplasseringer, tilstrekkelig støttestøtte, vakuumsoner eller riktig plasserte klemmer og klaring rundt kutterbanen. Unngå å klemme komponenten på en måte som midlertidig deformerer den.
Hvordan skal SMC trimmestøv kontrolleres?
Fang opp støv så nært skjærepunktet som praktisk mulig ved å bruke verktøyavsug eller en lukket trimmecelle koblet til et passende støvoppsamlingssystem. Eksponeringsvurdering og valg av PPE bør være basert på den faktiske SMC-sammensetningen og målte arbeidsplassforhold.
Hvordan sammenlignes CNC-ruting og trimmingskostnadene?
CNC har lavere dedikerte verktøykostnader og er lettere å omprogrammere, mens trimming av dyse krever mer innledende verktøy, men kan levere mye kortere repetisjonssykluser. Årlig volum, produktlevetid, designendringsfrekvens, arbeidskraft, verktøyslitasje og skrap skal alle inkluderes i sammenligningen.


