


Å velge en SMC formpresse er ikke bare et spørsmål om å velge den største maskinen innenfor det tilgjengelige budsjettet.
A 500-tonns, 1000-tonns og 2000-tonns SMC-presse kan alle bruke lignende formpressingsprinsipper, men de støtter svært forskjellige formstørrelser, projiserte støpeområder, produksjonskrav og delgeometrier.
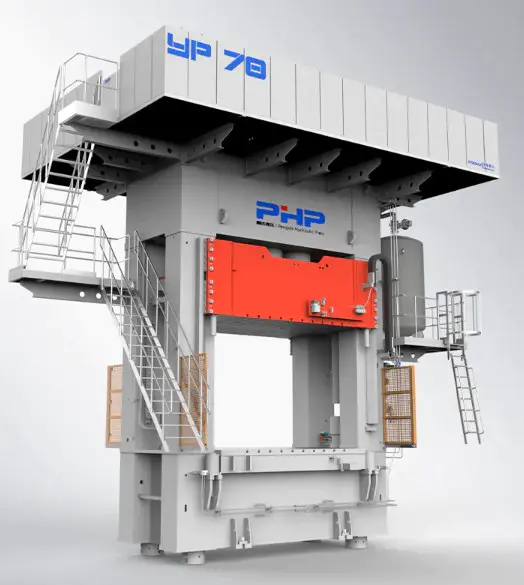
Nøkkelspørsmålet er ikke "Hvilken presse er størst?" men "Hvor mye brukbar formekraft krever den faktiske delen og formen?"
1. Hva betyr 500 tonn, 1000 tonn eller 2000 tonn?
Presstonnasje refererer til den maksimale kraften den hydrauliske pressen kan påføre under kompresjonsstøping.
500T
Ca. 4.903 kN
Generelt vurdert for relativt små til middels SMC-former og lavere projiserte støpeområder.
1000T
Ca. 9.807 kN
Gir en bredere produksjonskonvolutt for mellomstore og større SMC-deler og støpeformer.
2000T
Ca. 19.613 kN
Brukes når store projiserte områder, tungt verktøy eller høye krav til støpekraft rettferdiggjør større utstyr.
Nødvendig presskraft = Projisert støpeområde × Nødvendig støpetrykk
Kraften bør beregnes før du velger en nominell pressetonnasje.
Anta for eksempel at en SMC-komponent har et projisert areal på 0,60 m² og krever et validert støpetrykk på 10 MPa .
0,60 m² × 10 MPa = 6 MN
6000 kN ÷ 9,80665 ≈ 612 metriske tonns kraft
I dette eksemplet ville en nominell 500-tonns presse ikke gi tilstrekkelig teoretisk kraft, mens en 1000-tonns maskin ville gi betydelig mer kapasitet.
Viktig: Ikke velg en presse nøyaktig på det teoretiske minimum. Faktisk ingeniørvalg må også vurdere prosessmargin, formgeometri, ujevn belastning, trykktap og fremtidige produkter.
2. 500 tonn vs 1000 tonn vs 2000 tonn: rask sammenligning
| Trykk på Størrelse | Ca. Maksimal kraft | Generell posisjonering | Typisk valggrunn |
| 500 tonn | 4.903 kN | Små til mellomstore SMC-komponenter | Lavere prosjektert areal, mindre støpeformer og lavere kapitalbehov |
| 1000 tonn | 9.807 kN | Middels til større komponenter | Større produksjonsfleksibilitet og høyere kraftkrav |
| 2000 tonn | 19.613 kN | Komponenter med stort område og høy kraft | Store former, større projiserte områder og kraftige støpeapplikasjoner |
Disse kategoriene er kun generelle retningslinjer. En kompakt, men kompleks komponent behandlet ved høyt trykk kan kreve mer pressekraft enn et fysisk større flatt panel støpt ved lavere trykk.
Deldimensjoner alene bør aldri avgjøre pressens tonnasje. Projisert areal og nødvendig støpetrykk er mye mer nyttige tekniske input.
3. Hvor mye projisert område kan hver presse håndtere?
En nyttig måte å sammenligne ulike pressekapasiteter på er å beregne teoretisk projisert støpeareal ved samme støpetrykk.
Eksempel ved 10 MPa støpetrykk
| Trykk på Kapasitet | Teoretisk prosjektert område |
| 500 tonn | Ca 0,49 m² |
| 1000 tonn | Omtrent 0,98 m² |
| 2000 tonn | Ca 1,96 m² |
Eksempel ved 14 MPa støpetrykk
| Trykk på Kapasitet | Teoretisk prosjektert område |
| 500 tonn | Ca 0,35 m² |
| 1000 tonn | Ca 0,70 m² |
| 2000 tonn | Ca 1,40 m² |
Disse tallene er teoretiske beregningseksempler i stedet for anbefalte maskingrenser. Ekte former kan inneholde ribber, innsatser, flere hulrom, asymmetriske strømningsbaner og ujevn belastning.
4. Når er en 500-tonns SMC Press et godt valg?
En 500-tonns hydraulisk presse kan være en økonomisk løsning når den nødvendige støpekraften, formstørrelsen og det projiserte området forblir komfortabelt innenfor arbeidsområdet.
Mulige bruksområder
- mindre elektriske kabinetter;
- kompositt utstyr dekker;
- små tilgangspaneler;
- kompakte bilindustrien komposittdeler;
- industrielle hus;
- mindre BMC og SMC støpte deler.
Fordeler med en 500-tonns presse
- Lavere initial utstyrsinvestering.
- Mindre maskinfotavtrykk.
- Lavere krav til støttende infrastruktur.
- God passform for produsenter med relativt små former.
Hovedbegrensningen er fremtidig fleksibilitet. Hvis det er sannsynlig at større former eller produkter med høyere trykk vil bli introdusert senere, kan den tilgjengelige kapasiteten bli begrensende.
5. Når bør du flytte til en 1000-tonns SMC-presse?
En 1000-tonns SMC-presse kan gi en nyttig balanse mellom utstyrsinvestering og produksjonsfleksibilitet.
Sammenlignet med en 500-tonns maskin gir den omtrent det dobbelte av den nominelle pressekraften og støtter derfor et større teoretisk prosjektert areal ved samme prosesstrykk.
Mulige bruksområder
- mellomstore og større komposittdeksler;
- elektriske og industrielle kabinetter;
- bilpaneler og komposittstrukturer;
- større SMC-hus;
- konstruksjon komposittkomponenter;
- produsenter som kjører flere formstørrelser.
Eksempel på beregning
Vurder en del med et projisert areal på 0,9 m² og nødvendig prosesstrykk på 12 MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
I dette tilfellet er det ikke nok å kalle produktet en "mellomstor SMC-del". En nominell 1000-tonns maskin vil allerede være under det teoretiske kraftkravet.
6. Når gir en 2000-tonns SMC-press mening?
En 2000-tonns presse blir aktuelt når store projiserte støpeflater, store verktøy eller høye kraftkrav overstiger det praktiske området for mindre presser.
Mulige bruksområder
- store bilindustrien utvendig komposittdeler;
- batteri- og utstyrsdeksler;
- lastebil og transport paneler;
- store konstruksjon komposittprodukter;
- stort område SMC paneler;
- støpeformer med flere hulrom med betydelig totalt projisert areal.
Den største fordelen er ikke bare "mer press." En 2000-tonns presse gir en større overall prosesskonvolutt .
- større brukbart projisert støpeområde;
- større og tyngre former;
- større platekonfigurasjoner;
- større dagslys og slagalternativer;
- høyere kraft molding evne;
- større potensial for fremtidig produktutvidelse.
Større tonnasje betyr også større utstyrsinvesteringer, krav til gulvplass, fundamentering og støttende infrastruktur. En 2000-tonns maskin er ikke automatisk det mest økonomiske valget for mindre deler.
7. Tonnasje er bare én del av SMC Press Selection
En vanlig kjøpsfeil er å bare spørre: "Hvor mye koster en 1000-tonns SMC-presse?"
To presser med samme nominelle kraft kan være svært forskjellige i faktisk produksjonsegnethet.
Plate og bordstørrelse
Formen må fysisk passe på pressen og fortsatt ha tilstrekkelig plass til montering, klemmer, varmekoblinger, ejektorsystemer og vedlikeholdsadgang.
Dagslys
Tilgjengelig dagslys må imøtekomme formhøyde, fjerning av deler, lastingskrav og eventuell robot- eller automatiseringsklaring.
Slag
Slag requirements depend on mold construction, part depth, loading method, ejector design and part-removal method.
Mold vekt
Store SMC-former kan være veldig tunge. Den bevegelige platen, pressestrukturen og formskiftesystemet bør evalueres i henhold til faktisk verktøyvekt.
Lukke- og støpehastighet
SMC-kompresjonsstøping krever vanligvis rask tilnærming etterfulgt av kontrollert langsom kompresjon for å la materiale flyte gjennom formen før herding.
Trykk og posisjonskontroll betyr så mye som tonnasje
En presse kan ha nok nominell tonnasje, men fortsatt produsere ustabile deler hvis dens bevegelse og trykkkontroll ikke kan repeteres.
Viktige kontrollpunkter inkluderer:
- rask tilnærmingshastighet;
- langsom molding hastighet;
- hastighetsovergangsposisjon;
- trykkoppbyggingshastighet;
- peak molding press;
- holde-trykk stabilitet;
- ramposisjon repeterbarhet;
- kontrollert dekompresjon;
- åpningssekvens;
- registrering av syklusdata.
For SMC-produksjon bør hele syklusen betraktes som:
Posisjon → Hastighet → Trykkoppbygging → Holdetrykk → Herding → Dekompresjon → Åpning
8. Ikke overdimensjoner pressen uten grunn
Mer tonnasje er ikke automatisk bedre.
Overdimensjonert presse
Kan øke innkjøpskostnad, gulvplass, installert strøm, krav til fundamentering og vedlikeholdskostnad.
Underdimensjonert presse
Kan mangle trykkmargin, begrense fremtidige former og tvinge maskinen til å operere kontinuerlig nær maksimal kapasitet.
Press i riktig størrelse
Gir tilstrekkelig prosessreserve samtidig som man unngår unødvendige kapital- og infrastrukturkostnader.
9. Praktisk SMC Press Selection Checklist
| Parameter | Hvorfor det betyr noe |
| Ferdige delmål | Definerer generell komponentstørrelse |
| Prosjektert støpeområde | Grunnleggende innspill for kraftberegning |
| Nødvendig støpetrykk | Bestemmer nødvendig pressekraft |
| SMC-formulering | Påvirker materialflyt og prosesstrykk |
| Formlengde og -bredde | Bestemmer nødvendige platedimensjoner |
| Formhøyde | Påvirker nødvendig dagslys |
| Mold vekt | Påvirker struktur og mugghåndtering |
| Del dybde | Påvirker slagbehov |
| Ladedekning | Påvirker strømningsavstand |
| Målsyklustid | Påvirker krav til hastighet og produktivitet |
| Årlig volum | Påvirker automatiseringskrav |
| Fremtidige produkter | Bestemmer nyttig reservekapasitet |
10. Hvilken SMC-presse bør du velge?
Velg 500 Tonn Når
Nødvendig kraft, projisert areal og formdimensjoner er relativt begrenset og fremtidige utvidelseskrav er beskjedne.
Velg 1000 Tonn Når
Du trenger et bredere produksjonsområde, større former eller betydelig mer kompresjonskraft mens du forblir i en utstyrskategori med middels kapasitet.
Velg 2000 Tonn Når
Store projiserte områder, tunge former, store paneler eller høyere krav til støpekraft rettferdiggjør utstyr med stor kapasitet.
Dette er ikke faste grenser. Den faktiske delen og verktøyet skal alltid beregnes før pressstørrelsen er ferdigstilt.
Anbefalt SMC Press Selection Process
1
Bestem prosjektert støpeområde Beregn det effektive projiserte arealet av delen eller det totale hulromsarealet. 2
Bekreft nødvendig støpetrykk Bruk validert materiale og prosessinformasjon i stedet for en vilkårlig trykkverdi. 3
Beregn teoretisk kraft Multipliser projisert område med nødvendig støpetrykk. 4
Legg til teknisk margin Vurder formgeometri, ujevn belastning, prosessvariasjon og fremtidige produksjonskrav. 5
Bekreft platestørrelsen Bekreft at hele formen kan installeres og vedlikeholdes på riktig måte. 6
Bekreft slag, dagslys og muggvekt Sjekk kravene til fysisk verktøy og fjerning av deler. 7
Sjekk prosesskontroll Bekreft lukkehastighet, trykkkontroll, posisjonskontroll, repeterbarhet og målsyklustid. SMC Hydraulic Press Solutions fra Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. utvikler hydrauliske pressesystemer for SMC, BMC og komposittpressstøping.
I stedet for å velge utstyr kun etter en nominell vurdering som 500T, 1000T eller 2000T, bør pressekonfigurasjonen vurderes rundt den faktiske støpte delen, formen og produksjonsprosessen.
For innledende utstyrsevaluering inkluderer nyttig informasjon deldimensjoner, projisert areal, SMC-materiale, nødvendig støpetrykk, formstørrelse og vekt, nødvendig slaglengde og dagslys, målsyklustid, produksjonskapasitet og automatiseringskrav.
Disse parametrene hjelper til med å bestemme riktig pressetonnasje, platestørrelse, slaglengde, hydraulisk konfigurasjon, prosesskontrollsystem og automatiseringsløsning .
Besøk wuxipd.com for mer informasjon om tilpassede SMC formpresser.
Ofte stilte spørsmål
Er en 2000-tonns SMC-presse alltid bedre enn en 1000-tonns presse?
Nei. En 2000-tonns presse gir mer maksimal kraft, men riktig maskin avhenger av projisert formareal, prosesstrykk, formstørrelse, slaglengde, dagslys, produksjonsvolum og fremtidige produktkrav.
Hvordan beregner jeg tonnasjen som kreves for SMC-støping?
Begynn med det grunnleggende forholdet: nødvendig kraft er lik projisert støpeareal multiplisert med nødvendig støpetrykk. Resultatet bør deretter evalueres med en passende ingeniørmargin.
Kan jeg bruke en 500-tonns presse for SMC-deler til biler?
Ja, potensielt. Begrepet «bildel» bestemmer ikke pressens tonnasje. Det faktiske projiserte området, nødvendig trykk, formstørrelse og prosesskrav må beregnes.
Hvor stort areal kan en 1000-tonns SMC presse støpe?
Det er ingen fast verdi fordi støpetrykket varierer. Ved et illustrerende trykk på 10 MPa tilsvarer 1000 tonns kraft teoretisk til omtrent 0,98 m² prosjektert areal før ingeniørmargin.
Hva skjer hvis en SMC-presse er for liten?
Prosessen kan mangle tilstrekkelig kraft eller driftsmargin og kan begrense større fremtidige former. I noen prosesser kan dette bidra til dårlig fylling eller utilstrekkelig komprimering.
Foruten tonnasje, hva skal jeg sammenligne mellom SMC-presser?
Sammenlign platestørrelse, dagslys, slag, formkapasitet, lukkehastighet, formingshastighet, trykknøyaktighet, posisjonsrepeterbarhet, plateparallellisme, automatiseringsgrensesnitt og prosessdataregistreringsevne.
Bør jeg kjøpe ekstra tonnasje for fremtidig produksjon?
En rimelig reserve kan være nyttig når fremtidige produkter er kjent, men for stor overdimensjonering øker utstyrs- og infrastrukturkostnadene. Fremtidige formdimensjoner og forventet prosesstrykk bør evalueres først.


